"Hoeveel infill moet ik gebruiken?" is een van de meest gestelde vragen bij 3D printen. Het eerlijke antwoord is dat infill vaak minder belangrijk is dan je denkt. Voor de sterkte van een functioneel onderdeel tellen het aantal wanden, de printrichting en het materiaal minstens zo zwaar. In deze gids lees je hoe die factoren samenwerken en welke instellingen een goed startpunt zijn.
Hoe een print is opgebouwd
Een geprint onderdeel bestaat uit drie delen:
- Wanden (ook perimeters of shells genoemd): de lijnen langs de buitenkant van elke laag.
- Boven- en onderlagen: de dichte lagen aan de boven- en onderkant.
- Infill: het patroon dat de binnenkant vult.
Een print met 20% infill is dus geen onderdeel dat voor 20% massief is. De buitenkant is helemaal dicht; alleen het binnenste is gedeeltelijk gevuld.
Waarom wanden vaak belangrijker zijn dan infill
Als een onderdeel buigt, komt de grootste spanning aan de buitenkant terecht. Dat geldt voor een plank, een haak of een beugel. Juist daar zitten de wanden. Extra wanden maken een onderdeel daarom vaak sterker en stijver dan dezelfde hoeveelheid extra infill. Ook schroefgaten en klemverbindingen hebben baat bij meer wanden, omdat de schroef of pen in massief materiaal grijpt in plaats van in de infill.
Veel slicers staan standaard op 2 wanden. Voor sierobjecten is dat genoeg. Voor functionele onderdelen zijn 3 tot 4 wanden een beter uitgangspunt.
| Toepassing | Wanden | Infill |
|---|---|---|
| Sierobject, vaas, beeldje | 2 | 10 tot 15% |
| Lichte functionele print (houder, bakje) | 3 | 15 tot 20% |
| Belaste onderdelen (haak, beugel, klem) | 4 of meer | 20 tot 40% |
| Onderdeel dat zwaar moet zijn (stabiliteit) | 3 tot 4 | 40% of meer |
Dit zijn startwaarden, geen regels. Voorbij ongeveer 40 tot 50% infill wint een onderdeel nog maar weinig sterkte per extra gram filament; meer wanden of een andere printrichting leveren dan meestal meer op.
Infill als gewicht
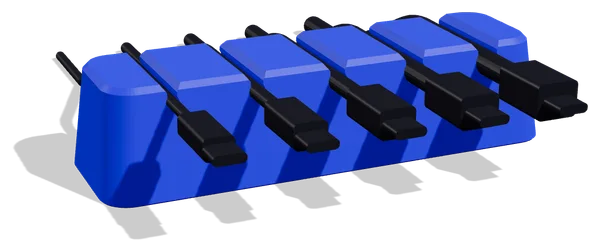
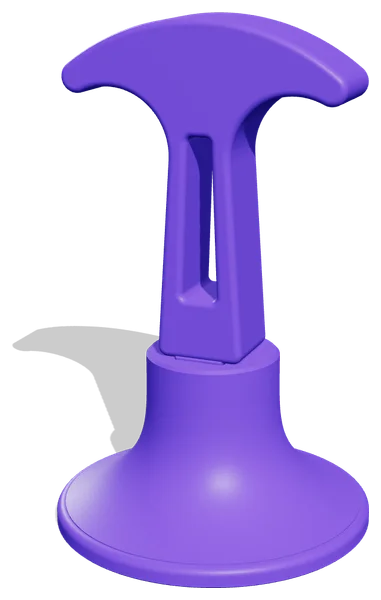
Soms is infill er niet voor de sterkte, maar voor het gewicht. Een kabelhouder of koptelefoonstandaard moet niet verschuiven of omvallen. Een hogere infill maakt hem zwaarder. Daarom raden we bij de Cable Dock 5 40% infill of meer aan, en bij de voet van de Arc Headphone Stand 30 tot 40%.
Infillpatronen
| Patroon | Eigenschappen |
|---|---|
| Raster (grid) of rechtlijnig | Snel en eenvoudig, goed voor algemene prints |
| Kubisch (cubic) | Sterk in meerdere richtingen, weinig kans dat de nozzle de infill raakt |
| Gyroid | Gelijkmatig sterk in alle richtingen, mooi doorlopend patroon, goed voor massieve modellen |
| Honingraat | Sterk, maar langzamer te printen |
| Bliksem (lightning) | Alleen bedoeld om bovenlagen te ondersteunen, geeft vrijwel geen sterkte |
Voor de meeste functionele prints is gyroid of kubisch een prima keuze. Bij de Tandenborstelhouder, een massief model, is 10 tot 15% gyroid genoeg.
De zwakke plek: tussen de lagen
Een FDM-print is niet in alle richtingen even sterk. Binnen een laag loopt het filament als één doorlopende draad. Tussen twee lagen is er alleen de hechting van de nieuwe laag op de vorige. Daardoor breekt een print het makkelijkst langs een laaglijn.
Wat betekent dat in de praktijk?
- Leg het onderdeel zo dat de belasting niet tussen de lagen trekt. Een haak die rechtop geprint wordt, breekt makkelijk af langs een laag. Print je hem liggend, dan loopt de belasting langs de draden.
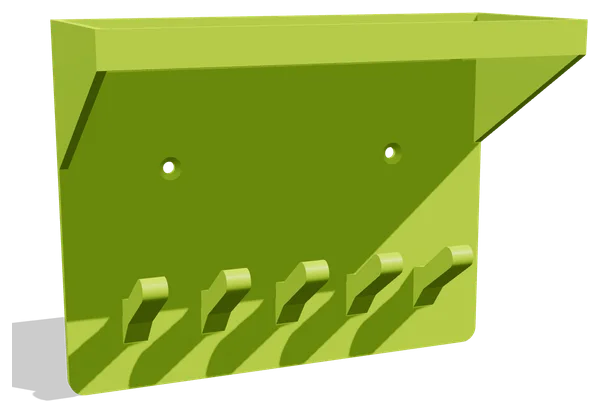
- Bij twijfel: volg de printrichting van de ontwerper. Het Sleutelrek met Plankje wordt op de rug geprint. De haken en het plankje worden dan dwars op de lagen belast, de sterke richting. Met 4 wanden en 25% infill is het ruim sterk genoeg voor sleutels en een telefoon.
- Splits een onderdeel als het niet anders kan. De kolom van de Arc Headphone Stand wordt plat geprint, zodat de lagen in de lengte lopen, en daarna in de voet gestoken.
Andere instellingen die sterkte geven
- Temperatuur. Iets heter printen (binnen het bereik van het filament) geeft betere laaghechting. Te koud printen is een veelvoorkomende oorzaak van zwakke prints.
- Lijnbreedte. Een iets bredere lijn (bijvoorbeeld 0,45 tot 0,5 mm bij een nozzle van 0,4 mm) geeft dikkere wanden en vaak betere hechting.
- Boven- en onderlagen. Minimaal 4 tot 5 lagen geeft een dichte, stijve buitenkant. Voor waterdichte prints is dat extra belangrijk.
- Materiaal. PETG is taaier dan PLA en breekt minder plotseling. Lees meer in onze gids PLA of PETG.
- Koeling. Heel veel koeling geeft mooie overhangen, maar kan de laaghechting verminderen. Voor sterke onderdelen in PETG staat de koeling meestal lager dan bij PLA.
Wanden en nozzle: rekenen met hele lijnen
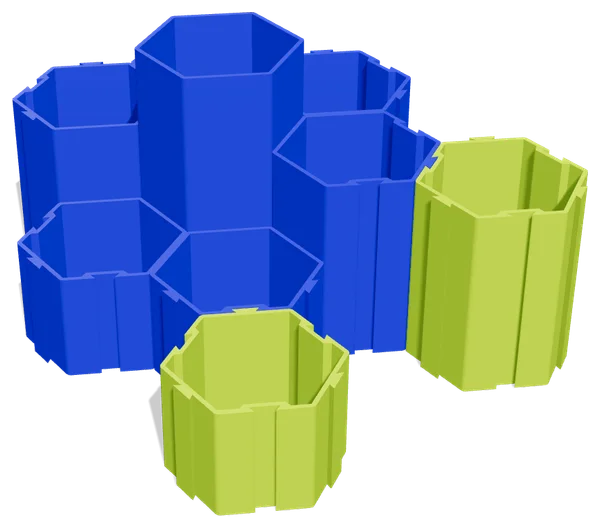
Een slimme ontwerper maakt dunne wanden een veelvoud van de lijnbreedte. De bakjes van de Honeycomb Bureauset hebben een wand van 1,6 mm. Met een nozzle van 0,4 mm zijn dat precies 4 lijnen. Zet je de slicer op 4 wanden, dan is de wand volledig massief, zonder kieren of dunne infill ertussen. Daarom staat er bij dat design 4 wanden als instelling.
Checklist voor een sterke functionele print
- Kies de printrichting zo dat de belasting langs de lagen loopt, niet ertussen.
- Gebruik 3 tot 4 wanden, of meer bij schroefgaten en klemmen.
- Kies 15 tot 25% infill in gyroid of kubisch; meer als het onderdeel zwaar moet zijn.
- Gebruik minimaal 4 tot 5 boven- en onderlagen.
- Print aan de warme kant van het bereik van je filament.
- Kies PETG voor onderdelen die moeten buigen of veren.
Instellingen per design
Bij elk LayerKit-design staan de aanbevolen laaghoogte, het aantal wanden, de infill en het materiaal, plus een tip van de ontwerper. Elk onderdeel is digitaal gecontroleerd op printbaarheid en print zonder support. Bekijk bijvoorbeeld de bureau accessoires of de handige prints voor in huis, of lees verder over 3D printen zonder support.