Support is het tijdelijke steigerwerk dat je slicer toevoegt onder delen van een model die anders in de lucht zouden hangen. Het werkt, maar het kost filament en tijd, en na het printen moet je het weghalen. Op de plekken waar support zat, blijft vaak een ruw oppervlak achter. Daarom is printen zonder support voor veel makers het doel. In deze gids lees je waarom een printer support nodig heeft, welke vuistregels je helpen om het te vermijden, en hoe je dat toepast bij zowel het ontwerpen als het printen.
Waarom heeft een FDM-printer support nodig?
Een FDM-printer bouwt een object laag voor laag op. Elke nieuwe laag moet ergens op liggen: op het bed of op de laag eronder. Steekt een deel van het model uit zonder dat er iets onder zit, dan heet dat een overhang. Hoe verder die overhang uitsteekt, hoe minder steun de nieuwe laag krijgt. Het gesmolten plastic zakt dan door, krult op of hangt in slierten naar beneden.
Support lost dat op door eronder een tijdelijke structuur te printen. Maar met een paar ontwerpregels kun je de meeste overhangen zo vormgeven dat ze zichzelf dragen.
De 45-gradenregel
De bekendste vuistregel: een overhang tot ongeveer 45 graden ten opzichte van verticaal print meestal zonder support. Bij 45 graden ligt elke nieuwe laag nog voor ongeveer de helft op de laag eronder. Dat is genoeg om niet door te zakken.
Het is een vuistregel, geen harde grens. Wat jouw printer haalt, hangt af van:
- Koeling. Een goede ventilator laat elke laag sneller stollen, waardoor steilere overhangen lukken.
- Materiaal. PLA koelt snel en kan vaak steilere overhangen aan dan PETG.
- Laaghoogte. Dunnere lagen schuiven per laag minder ver op, wat overhangen makkelijker maakt.
- Snelheid. Langzamer printen bij overhangen helpt. Veel slicers hebben daar een aparte instelling voor.
Print eens een overhangtest (een model met hoeken van 30 tot 70 graden) om te zien waar jouw printer de grens legt.
Bruggen: horizontaal, maar wel ondersteund aan twee kanten
Een brug is een horizontaal stuk tussen twee steunpunten, zoals het plafond van een gat of een uitsparing. Omdat het filament aan beide kanten vastzit, kan de printer het als een strak gespannen draad over de opening leggen. Korte bruggen lukken op vrijwel elke printer. Bij langere bruggen gaat het filament doorzakken. Een veelgenoemde richtlijn is dat bruggen tot ongeveer 10 mm weinig problemen geven; daarboven hangt het sterk af van je koeling en instellingen.
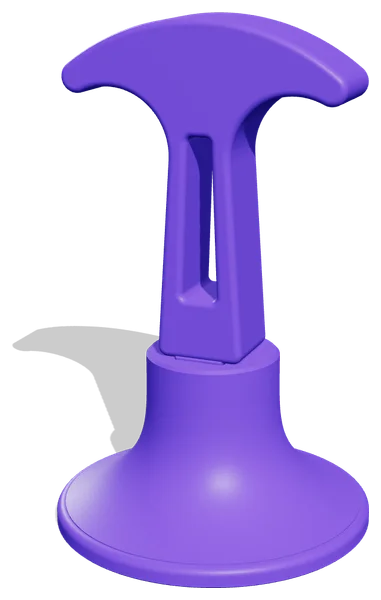
Een voorbeeld uit onze eigen designs: de uitsparingen voor antislipvoetjes onder de Arc Headphone Stand en de Cable Dock 5 hebben een plafond dat een brug van 10,6 mm is. Dat is kort genoeg om strak te printen.
Ontwerptrucs om support te vermijden
Als je zelf ontwerpt, kun je overhangen vaak wegwerken zonder dat het model er anders uitziet.
1. Afschuinen in plaats van afronden aan de onderkant
Een ronde rand aan de onderkant van een model begint horizontaal en is dus het lastigste stuk om te printen. Een afschuining van 45 graden print zonder problemen. Gebruik afrondingen aan de bovenkant en afschuiningen aan de onderkant.
2. Gaten in een liggende wand: druppel- of puntvorm
Een rond gat in een verticale wand heeft bovenin een horizontaal stuk. Maak de bovenkant puntig (een druppelvorm, of een "gotische boog"), dan is elk deel steiler dan 45 graden. Hetzelfde principe zit in de spitse tunnel onder de Controller Stand Duo.
3. Laat overhangen aflopen
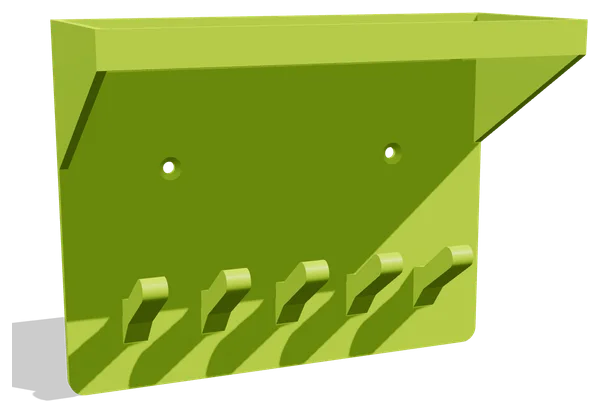
Een plankje dat haaks uit een wand steekt, heeft support nodig. Laat het plankje vanaf de wand onder een hoek oplopen, of voeg een schuine steun toe, en het draagt zichzelf. Bij het Sleutelrek met Plankje lopen de haken 38 graden omhoog. Omdat het rek op de rug wordt geprint, is dat in de printer een overhang die ruim binnen de grens blijft.
4. Splits het model in delen
Soms is het eenvoudigste antwoord: print twee delen die elk plat op het bed liggen en zet ze daarna in elkaar. Dat kost een verbinding, maar levert vaak ook een sterker onderdeel op, omdat je per deel de beste printrichting kiest. De kolom van de Arc Headphone Stand wordt plat geprint en met een insteekverbinding (0,2 mm speling per kant) in de voet gestoken.
5. Draai het onderdeel om
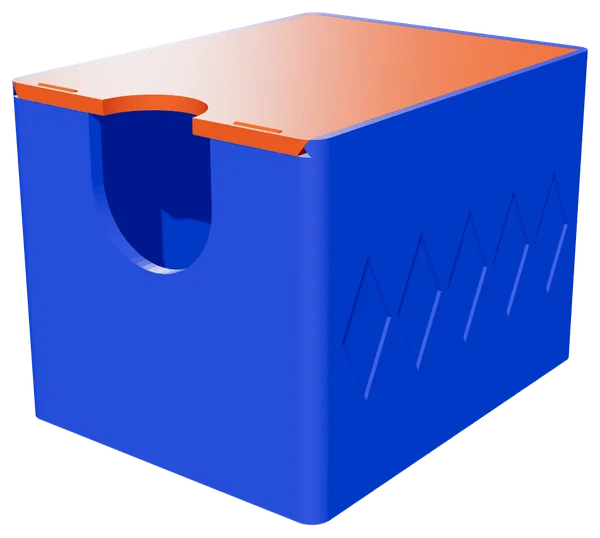
Een deksel met een opstaande rand print vaak beter ondersteboven. Het deksel van de Deck Box 100 wordt ondersteboven geprint; de zwaluwstaartranden hellen dan 35 graden uit, ruim binnen de 45-gradenregel.
Bij het printen: oriëntatie is alles
Ook als je een model niet zelf ontwerpt, heb je invloed. De oriëntatie op het bed bepaalt waar de overhangen zitten.
- Leg het grootste platte vlak op het bed. Dat geeft hechting en meestal de minste overhang.
- Kijk naar de overhangpreview. De meeste slicers kleuren overhangen rood of laten zien waar ze support zouden plaatsen. Draai het model tot die vlakken verdwijnen of klein worden.
- Denk aan sterkte. Lagen hechten minder sterk aan elkaar dan het filament zelf. Een onderdeel breekt het makkelijkst tussen twee lagen. Leg het dus zo dat de belasting niet precies tussen de lagen trekt. Daar lees je meer over in onze gids over infill en wanden.
- Gebruik de oriëntatie van de ontwerper. Bij goede designs ligt het model in het bestand al in de beste richting. Draai het niet zonder reden.
Instellingen die helpen
| Instelling | Wat het doet |
|---|---|
| Koeling bij overhangen op 100% | Laat de laag sneller stollen |
| Lagere snelheid bij overhangen en bruggen | Minder doorzakken |
| Brugflow iets lager (bijvoorbeeld 85 tot 95%) | Strakkere bruglijnen, minder hangend filament |
| Laaghoogte 0,2 mm of lager | Kleinere stap per laag |
De precieze namen verschillen per slicer (Bambu Studio, PrusaSlicer, OrcaSlicer, Cura), maar de instellingen bestaan in alle vier.
Wanneer is support toch beter?
Niet elk model kan zonder. Figuren met uitgestoken armen, complexe mechanische delen of grote horizontale vlakken in de lucht hebben echt support nodig. Dan is het zaak om slimme support te kiezen: boomsupport (tree of organic support) raakt het model op minder plekken en is makkelijker te verwijderen. Een kleine Z-afstand tussen support en model maakt het loshalen eenvoudiger.
Designs die zonder support printen
Alle designs van LayerKit zijn ontworpen om zonder support te printen, en per onderdeel digitaal gecontroleerd: een gesloten model, plat op het bed en passend op een printbed van 180 mm. Bij elk product staat de printrichting en de aanbevolen instellingen. Een paar voorbeelden waar de technieken uit deze gids in zitten:
- Arc Headphone Stand: in twee delen gesplitst, kolom plat geprint.
- Deck Box 100: deksel ondersteboven, zwaluwstaart onder 35 graden.
- Sleutelrek met Plankje: op de rug geprint, haken onder 38 graden.
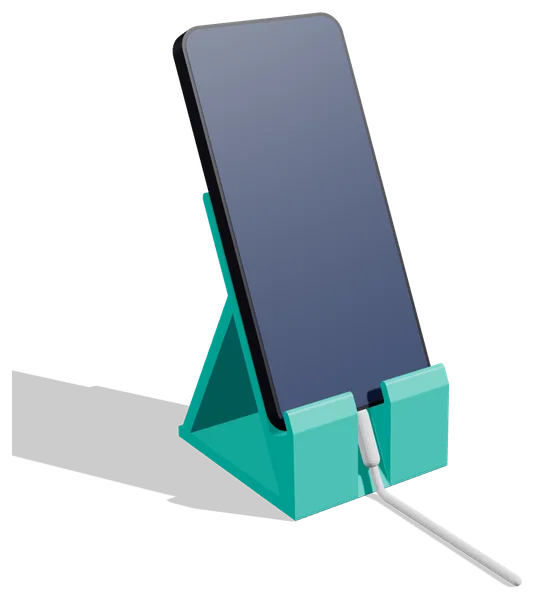
- Phone Stand Angle: rugleuning 25 graden uit het lood.
Bekijk alle designs of lees verder over PLA of PETG.